Проволока для электродуговой металлизации
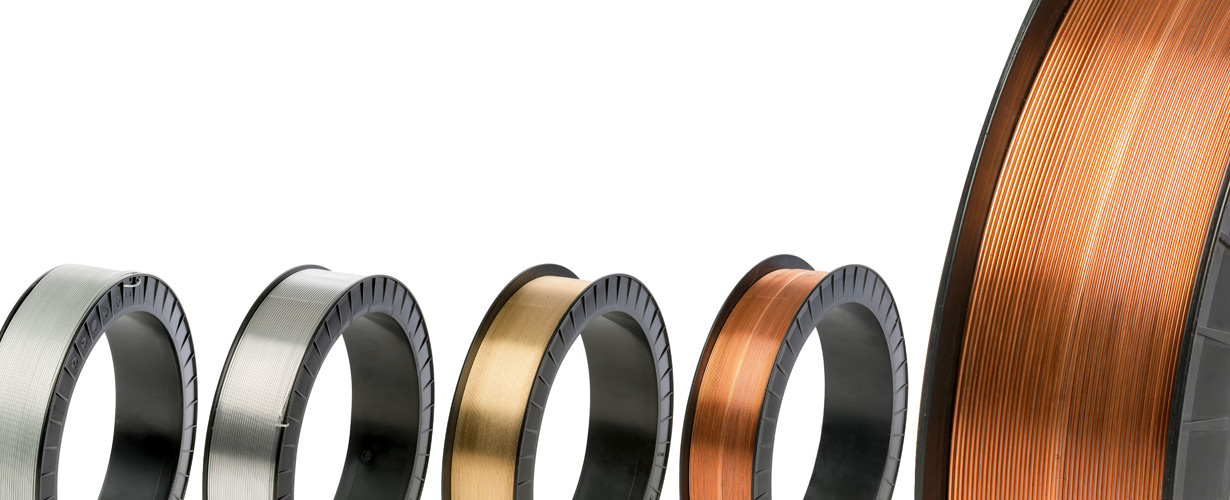
1. Классификация проволок для металлизации по назначению и свойствам покрытия
А. Проволоки для Антикоррозионной защиты (АКЗ)
Эти материалы наносятся для защиты стальных конструкций от атмосферной, промышленной и морской коррозии.- Цельные проволоки:
- Цинк (Zn): Обеспечивает электрохимическую (катодную) защиту стали.
- Алюминий (Al): Создает барьерный слой за счет образования плотной оксидной пленки.
- Сплав Цинк-Алюминий (ZnAl 85/15): Золотой стандарт для морских сооружений. Объединяет катодную защиту цинка и барьерную стойкость алюминия.
- Сплав Алюминий-Магний (AlMg 5): Повышенная стойкость к морскому климату и солям.
- Порошковые проволоки металлизации (для АКЗ):
- Самозащитные алюминиевые и цинковые: Содержат раскислители, позволяющие работать без идеальной защиты газом, снижая окисление.
- Свойства готового покрытия:
- Морская, щелевая и питтинговая коррозия: ZnAl 85/15 и AlMg обладают наивысшей стойкостью. Цинк работает как протектор, а алюминий «запечатывает» поры продуктами коррозии (белой ржавчиной), блокируя доступ хлоридов к питтингам.
- Атмосферная и промышленная коррозия: Zn, Al, ZnAl.
Б. Функциональные проволоки для металлизации (Износостойкость, Трение, Высокие температуры)
Применяются для восстановления размеров, упрочнения и придания специальных свойств.- Цельные проволоки:
- Углеродистые стали (70, 80, Т9): Для деталей, работающих на абразивный износ и трение скольжения.
- Нержавеющие стали (12Х13, 12Х18Н10Т): Для работы в слабоагрессивных средах, при трении, для жаростойкости.
- Медь и Бронзы (оловянные, алюминиевые, свинцовые): Антифрикционные покрытия для подшипников скольжения, втулок.
- Нихромы (NiCr): Для жаростойкости и окалиностойкости.
- Порошковые проволоки для электродугового металлизатора (Сложнолегированные и композитные):
- Fe-C-Cr (Высокоуглеродистые с хромом): Высокая твердость, стойкость к абразивному и ударно-абразивному износу (валки, шнеки).
- Ni-Cr-C / Ni-Cr-B-Si: Покрытия с высокой стойкостью к абразивному износу, кавитации и эрозии.
- Fe-Cr-Al / NiCr с добавками РЗМ: Для работы при высоких температурах (до 1000-1100 °C).
- Свойства готового покрытия:
- Износостойкость: Обеспечивается высокоуглеродистыми сталями и карбид-содержащими порошковыми проволоками.
- Стойкость к высокотемпературной коррозии и окалиностойкость: Обеспечивается нихромами и сплавами FeCrAl (образуют плотную пленку Al2O3).
- Антифрикционность: Бронзовые покрытия (работают в паре со стальным валом).
В. Иные (Восстановительные, Декоративные, Специальные)
- Цельные: Низкоуглеродистые стали (Ст3, 08кп) — для недорогого восстановления геометрии деталей (наплавка валов под последующую мехобработку).
- Порошковые: Проволоки с добавлением дисульфида молибдена (MoS2) или графита — для создания сухих смазывающих слоев (поршни, цилиндры). Проволоки для нанесения электропроводных контактов (Ag, Cu).
2. Условия работы покрытия, которые нужно учитывать при подборе материала проволоки для металлизации.
При выборе проволоки инженер должен проанализировать триаду «Среда — Нагрузка — Подложка»:- Характер и среда коррозии:
- Морская вода / Хлориды: Требуются ZnAl или AlMg. Нержавеющие стали (даже аустенитные) в порах покрытия склонны к питтингу и щелевой коррозии.
- Высокотемпературная газовая среда (сернистые газы, выхлоп): Требуются NiCr, FeCrAl.
- Кислоты/Щелочи: Определяют выбор между барьерным (Al) или протекторным (Zn) покрытием.
- Механические и трибологические нагрузки:
- Абразивный износ (грунт, руда, зола): Нужны твердые покрытия (Fe-C-Cr, порошковые с карбидами).
- Ударные нагрузки: Твердые, но хрупкие покрытия (высокоуглеродистая сталь) могут отслоиться. Требуются вязкие материалы (нихромы, низкоуглеродистые стали, никелевые сплавы).
- Трение скольжения: Важен подбор пары трения (например, бронза по стали) и наличие пор для удержания смазки.
- Температурный режим:
- Если деталь нагревается выше 200-250 °C, нельзя использовать полимерные герметики пор. Если выше 600 °C, обычные углеродистые и низколегированные стали быстро окислятся внутри пор — нужны жаростойкие сплавы.
- Гальваническая пара с подложкой:
- Покрытие должно быть либо анодом к подложке (как цинк на стали), либо инертным. Если покрытие (например, медь) нанесено на сталь и имеет поры, сталь под покрытием ускоренно корродирует.
3. Адгезия и Пористость: Важнейшие показатели ЭДМ
В отличие от HVOF или плазменного напыления, электродуговая металлизация имеет свои физические ограничения, делающие адгезию и пористость критическими факторами.Адгезия при электродуговой металлизации (Прочность сцепления с подложкой)
При ЭДМ сцепление носит преимущественно механический характер (зацепление расплавленных частиц за микронеровности поверхности). Металлургическое сцепление (диффузия) практически отсутствует из-за низкой температуры подложки (обычно < 150 °C).- Почему это важно: При ударных нагрузках, высоких контактных напряжениях (подшипники, шестерни) или термических циклах покрытие с низкой адгезией отслаивается.
- Как достигается:
- Идеальная подготовка поверхности (абразивоструйная очистка до Sa 2.5 - Sa 3, создание шероховатости Rz 50-100 мкм).
- Использование подслоев (например, NiAl — никель-алюминий, который при напылении экзотермически реагирует, создавая микро-металлургическое сцепление).
- Оптимизация параметров напыления (давление воздуха, напряжение дуги, расстояние).
Пористость покрытия электродуговой металлизации.
ЭДМ inherently (изначально) дает более пористые покрытия (обычно 2–8%, при плохих параметрах до 15%), чем методы высокоскоростного напыления. Частицы при ЭДМ имеют меньшую скорость и температуру, чем в HVOF.- Почему это важно:
- Коррозия: Поры — это капилляры. Агрессивная среда (особенно морская, с ионами Cl-) проникает через поры к подложке. Начинается подпленочная коррозия, которая разрушает подложку и разрывает адгезию (покрытие вздувается и отпадает).
- Износ: Поры снижают эффективную площадь сечения, уменьшая несущую способность и износостойкость.
- Герметичность: Пористое покрытие не может работать как барьер для жидкостей и газов под давлением.
-
Как снижается пористость готового покрытия электродуговой металлизации
Для порошковых проволок: Использование самозащитных порошковых проволок с флюсами и раскислителями. При плавлении флюс образует шлаковую пленку, вытесняющую газы и снижающую пористость до 1-2%.- Герметизация (Силеры): Обязательное нанесение порозаполнителей (эпоксидные, полиуретановые, силиконовые смолы, специальные неорганические составы) сразу после напыления.
- Наплавка (Remelting): Для некоторых порошковых проволок (NiCrBSi) после ЭДМ применяется оплавление покрытия газопламенной горелкой или индукцией. Пористость падает до 0%, адгезия сменяется на диффузионную, но деталь может повести от термического шока.
Резюме: При проектировании процесса ЭДМ выбор проволоки — это только половина задачи. Успех покрытия на 70% зависит от качества подготовки поверхности (для адгезии) и обязательной герметизации пор (для коррозионной стойкости и долговечности).