Линия порошковой электростатической окраски в псевдоожиженном слое
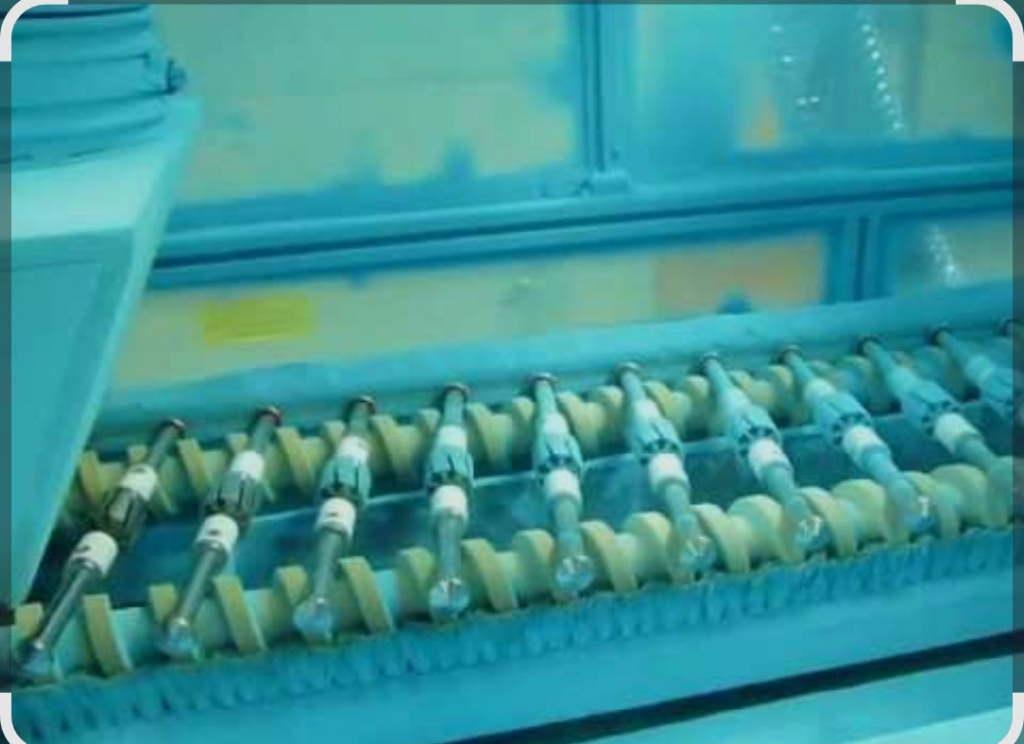
Электроды устанавливаются под пористой пластиной псевдоожиженного слоя при методе нанесения покрытия погружением в псевдоожиженный слой. Когда постоянный ток высокого напряжения подключается к электричеству, воздух в псевдоожиженном слое заряжается за счет ионизации. Когда заряженные ионы воздуха сталкиваются с порошковым покрытием, происходит передача заряда для зарядки порошкового покрытия. В это время порошковое покрытие заряжается отрицательно, а покрываемый объект заземляется так, чтобы он был заряжен положительно. Благодаря электростатическому притяжению порошковое покрытие адсорбируется на покрываемом объекте. Когда объект, подлежащий покрытию, запекается в машине, на него наносится термопластичное порошковое покрытие, которое необходимо только расплавить и выровнять; Распределение частиц по размерам порошка, используемого при электростатическом покрытии погружением в псевдоожиженный слой, требует 20 ~ 100 мкм, а используемый диапазон напряжения составляет 30–120 кВ.Порошковая окраска методом нанесения покрытия в воздушно-электростатическом псевдоожиженном слое
Хотя этот метод похож на метод покрытия в псевдоожиженном слое погружением, этот метод не погружает объекты окрашивания в псевдоожиженный слой порошковой краски. Фактически, это электрически заряженный слой частиц порошковой краски, который формируется поверх псевдоожиженного слоя, электрически осаждается на объектах.
Принцип метода порошковой окраски в электростатическом псевдоожиженном слое
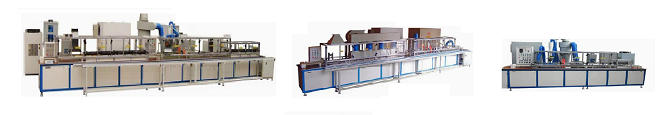
Основные части полной линии покрытия в воздушно-электростатическом псевдоожиженном слое:
1.Устройство предварительной обработки2.Бокс для нанесения порошкового покрытия
3.Оборудование электростатического контроля
4.Система подачи порошка
5.Система гелеобразования
6.Конвейер нанесения порошкового покрытия
7.Вспомогательные системы
Метод нанесения электростатического покрытия погружением в псевдоожиженный слой имеет следующие преимущества:
① Объект, на который будет нанесено покрытие, не требует предварительного нагрева, его можно наносить непосредственно погружением в электростатический псевдоожиженный слой;
② Потери краски во время покраски очень малы, а коэффициент использования краски очень высок;
③ Инвестиции в оборудование для нанесения покрытий очень малы; не требуется оборудование для восстановления порошкового покрытия;
④Легко реализовать автоматическое непрерывное покрытие;
⑤ Толщину пленки покрытия легко контролировать, она подходит для нанесения тонких пленок толщиной менее 150 мкм. Метод погружения в электростатическом псевдоожиженном слое имеет следующие недостатки:
①Напряжение покрытия очень высокое, а безопасность низкая;
②Не подходит для окраски крупных объектов, подходит только для окраски небольших объектов;
③Не применимо к покрытию пленкой толщиной более 150 мкм.
Порошковые покрытия, подходящие для нанесения методом погружения в электростатическом псевдоожиженном слое, включают эпоксидные, полиэтиленовые, полипропиленовые, ацетат целлюлозы, хлорированный полиэфир, полифениленсульфид и другие порошковые покрытия. Этот метод покрытия в основном используется при массовом производстве небольших изделий, таких как покрытие небольших двигателей, конденсаторов, резисторов, металлических проволок, металлических сеток, пружин и т. д.
Особенности этого метода порошковой окраски в электростатическом псевдоожиженном слое

|
1. | Поскольку предварительный нагрев не требуется, потери тепловой энергии невелики. |
|
|
2. | Поскольку предварительный нагрев не требуется, теплоемкость и теплопроводность объекта окрашивания не имеют значения. |
|
|
3. | Требуется 1/10 количества краски по сравнению с методом нанесения покрытия в псевдоожиженном слое. |
|
|
4. | Поскольку пленка формируется электрически, толстая пленка, такая как метод с псевдоожиженным слоем, не может быть получена. |
Метод порошковой окраски в электростатическом псевдоожиженном слое для задач:
порошковая покраска профиля
порошковая окраска фитингов стальных труб,
порошковая окраска металлической сетки
порошковая окраска проволоки и ленты
порошковая покраска корзин
порошковая окраска торгового оборудования
Сравнение затрат показано в [Таблице 1]. Как видно, порошковая окраска является более экономичной по сравнению с обычной окраской на основе растворителя. Кроме того, при рассмотрении загрязнения растворителями рабочих мест и окружающей среды при обычной покраске переход на порошковую покраску можно считать безотлагательным.
|