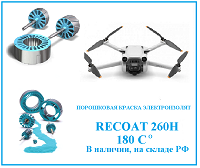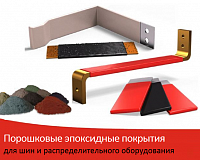
Порошковые эпоксидные покрытия ферритовых сердечников чашеобразного типа

ООО «ПромТехника» поставляет порошковые эпоксидные покрытия, разработанные специально для использования в качестве связующего эпоксидного связующего для сердечников электролизеров, используемых в индукторных двигателях. В этих случаях важно найти правильный баланс электрических и механических свойств, который гарантирует отсутствие электрических нарушений конечной детали и в то же время обеспечивает механическую целостность как до, так и после отверждения.
Универсальное эпоксидное порошковое покрытие колец и иных ферромагнитных изделий также применяется в качестве связующего на основе эпоксидной смолы при изготовлении деталей с порошковым железным сердечником, деталей с сердечником в форме горшка или индукционных устройств. Оно используется для электроизоляции тороидов, трансформаторов тока, магнитопроводов и порошковых сердечников.
В качестве покрытия для тороидов или трансформаторов тока оно обеспечивает стойкость к проколам, хорошо закрывает кромки и сертифицировано UL для рабочей температуры 130ºC.
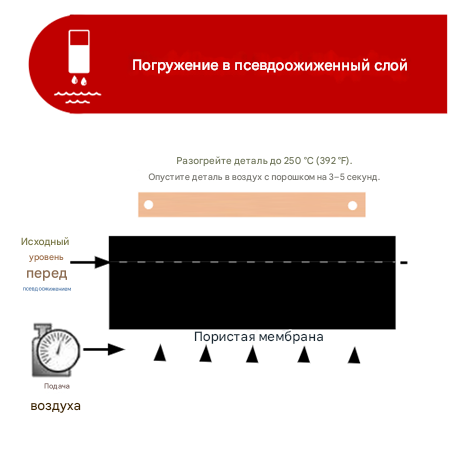
Нанесениеэпоксидного порошкового покрытия в ванне псевдоожиженного слоя.
Несмотря на то, что покрытие было разработано для нанесения методом электростатического напыления, в большинстве случаев его можно также наносить с помощью стандартного процесса псевдоожижения.Тороидальные сердечники, представленные в каталоге прогрессивных производителей, имеют эпоксидное покрытие. Все покрытия устойчивы к воздействию большинства чистящих растворителей. Длительное воздействие некоторых растворителей может иметь неблагоприятные последствия. Сердечники типа E и U обработаны для защиты от коррозии. Покрытие испытано при частоте 50 Гц и среднеквадратичном напряжении 1250 В в течение 5 секунд на соответствие минимальной электрической прочности (высоковольтный тест). Тороидальные сердечники могут иметь двойное или тройное покрытие для повышения электрической прочности.
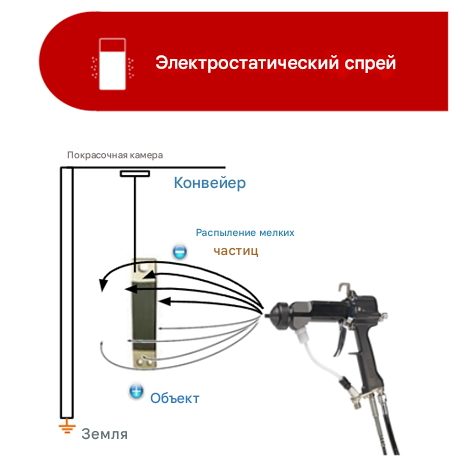
Электростатическое напыление является самым простым способом нанесения защитного эпоксидного покрытия.
Сердечники изготавливаются с учётом значений AL в пределах определённых допусков. Данные о проницаемости каждого материала приведены только для справки. Значение AL измеряется при частоте 10 кГц и магнитной индукции 10 Гс (или 1 мТл) в течение всего времени. Для тороидальных сердечников обмотка должна быть равномерно распределена по всему сердечнику для минимизации индуктивности рассеяния. Тороидальные сердечники из железного порошка всегда будут иметь более высокие показания индуктивности, чем ожидалось, если число витков слишком мало, что приводит к неравномерному распределению обмотки по сердечнику. Для сердечников типа «Ш» стандартным критерием испытания будет 100 витков. Типичное отклонение значения AL, приведённое выше, составляет ±10%, в то время как отклонение кривой потерь в сердечнике для перечисленных выше материалов составляет ±15%.
Процесс нанесения порошкового материала может выполняться намалых объемах вручную либо отлично автоматизируется для массового производства.
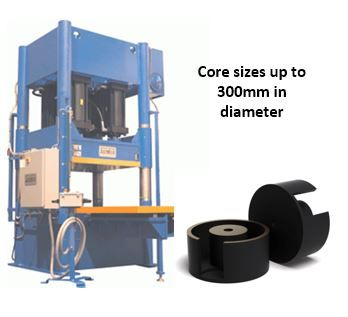 Прессование в качестве связуемого эпоксидного порошкового порошка.
Это применение и операция отличаются от любой другой операции с порошковым эпоксидным покрытием, и требуемые свойства сильно отличаются.
Прессы мощностью 100-800 тонн используются для прессования железа с эпоксидной связующей смолой для создания сердечника.
Размеры сердечников могут достигать 300 мм в диаметре.
Ключевые соображения по применению:
· Сохранение магнитных свойств (индуктивность и потери) имеет решающее значение.
· Детали изготавливаются поштучно; тариф один за 5 минут
· Соотношение смеси ЭЦП составляет менее 10% по массе.
· ECP обеспечивает силу, которой нет в одном только железе.
Ключевые свойства материала:
· Прочность после прессования и до отверждения (прочность в сыром виде) имеет решающее значение, поскольку детали необходимо физически перемещать в печь.
Идеи применения эпоксидного порошкового покрытия.
- Накопительные дроссели для импульсных источников питания
- Накопительные дроссели для регуляторов постоянного тока и контроллеров коэффициента мощности
- Коммутационные дроссели для преобразователей частоты с обратной связью
- Выходные дроссели для тяговых инверторов
- дроссели, ограничивающие dU/dt
Применение эпоксидной связующей смолы
После того как сердечники из железа, феррита или другого магнитного металла спрессованы в нужную форму с использованием эпоксидной связующей смолы , вся деталь отверждается посредством процесса обжига.
Температурные характеристики
Сердечники из железного порошка обычно работают при температуре от -65°C до +125°C. При рабочей температуре выше 150°C органическое связующее на основе эпоксидной смолы начинает разлагаться, что приводит к ухудшению характеристик, таких как повышение температуры (потери мощности), смещение постоянного тока и сокращение срока службы. Это явление в значительной степени зависит от продолжительности работы, температуры, размера сердечника, частоты переключения и плотности потока.
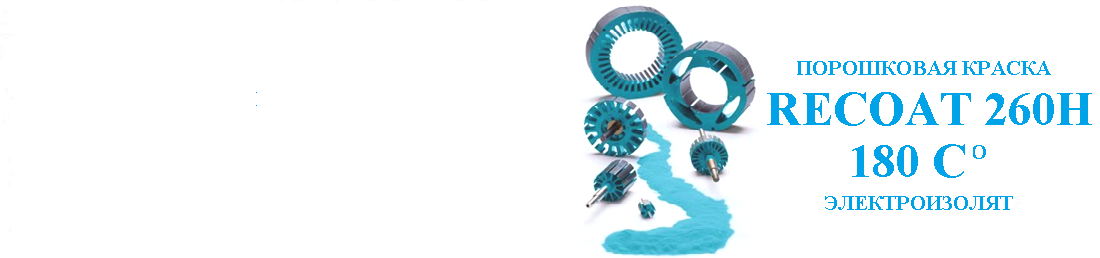
Высокая Tg является ключом к термическому классу H (180°C) для прессования.
Также в наличии порошковый эпоксидный порошковый состав термического класса F(155 С) специализированного исполнения для ферритовых сердечников чашеобразного типа и колец.
Технический отдел ООО «ПромТехника» поддерживает заказчиков в рамках научной и производственной кооперации по разработке продуктов и помогает в решении проблем клиентов. Мы осуществляем поддержку проектирование систем нанесения , поддержку поставок оборудования под задачи клиентов, тестирование продуктов и тестирование сырья.
Позвоните в тех.отдел ООО «ПромТехника» Моб.+7 960-891-80-42
Пришлите свое ТЗ e-mail: sales@akz34.ru