Почему эпоксидное порошковое покрытие является идеальным решением для изоляции шин
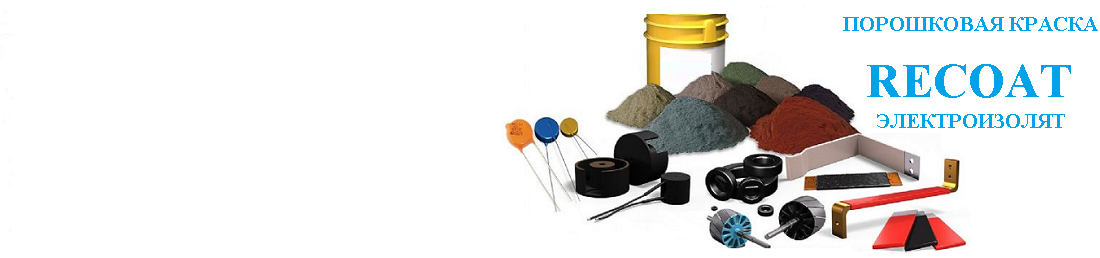
Для производителей оригинального оборудования, которым требуются изолированные медные или алюминиевые проводники для прочных, надежно закрепленных шинных систем, компания ПромТехника предоставляет экспертные знания, порошковую краску и оборудование для производства шин с эпоксидным порошковым покрытием с высокими диэлектрическими характеристиками.
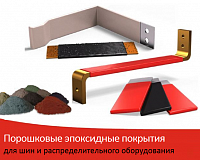
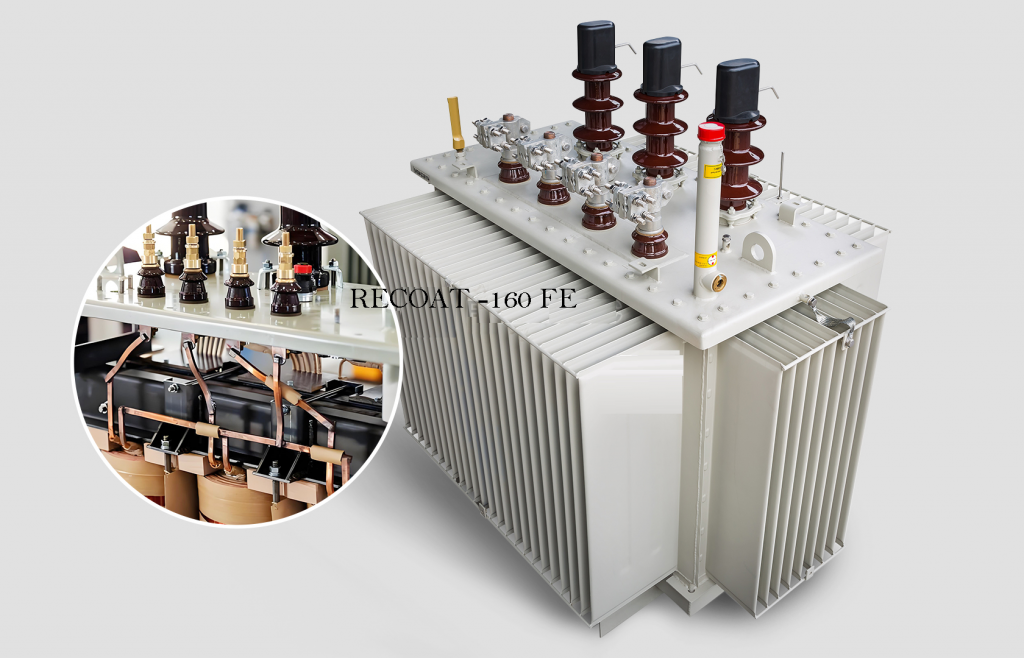 Эпоксидное порошковое покрытие обеспечивает высокую диэлектрическую прочность, создавая прочную изоляцию, непроницаемую для большинства сред, и позволяет располагать шины ближе друг к другу, что идеально подходит для одиночных проводников или многопроводниковых сборок различной формы. Эпоксидное порошковое покрытие также подходит для изоляции толстых проводников, а также проводников с несколькими точками электрического контакта.
О материале, используемом в диэлектрической отделке ...
Эпоксидное порошковое покрытие — это сыпучий, термореактивный сухой порошок. Этот процесс можно представить как «наплавление» краски на поверхность электрической шины для создания прочного защитного слоя толщиной от 6 до 120 мил (от 0,006 до 0,120 дюйма). При затвердевании эпоксидного порошка происходит сшивание, что увеличивает молекулярную массу и изоляционные свойства.
Эпоксидная краска химически стойкая и является одной из старейших порошковых красок,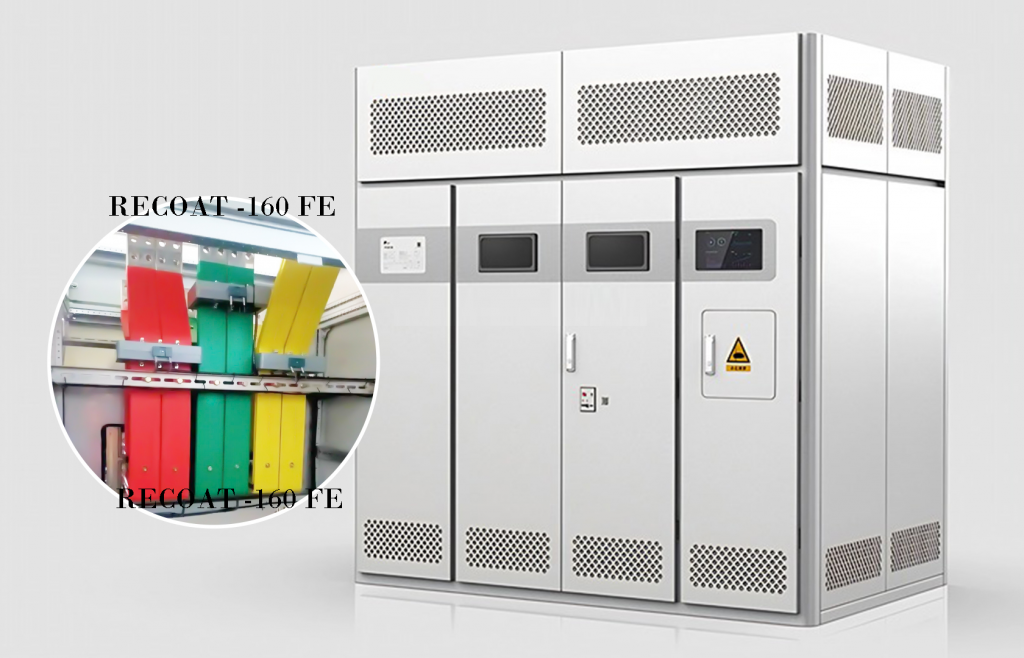 используемых в электронной промышленности. Она не только защищает от коррозии, но и обладает высоким классом изоляции: 800 вольт на 25,4 мкм при толщине не менее 254 мкм. Из соображений безопасности рекомендуется проводить испытание высоким напряжением, а не полагаться на толщину плёнки.F-класс термостойкости составляет 150 °C. Высокая диэлектрическая прочность эпоксидного порошкового покрытия может варьироваться в зависимости от процесса нанесения, толщины и подготовки компонента.
После того, как вы определитесь с рабочей средой и необходимой геометрией, вам нужно будет учесть требования к электропитанию для завершения проектирования.
Нанесение эпоксидного порошкового покрытия — электростатическое распыление или псевдоожиженный слой?
 Выбор между электростатическим напылением и нанесением порошкового покрытия в псевдоожиженном слое определяется диэлектрической прочностью медной или алюминиевой шины, изготовленной по индивидуальному заказу. Общее правило заключается в том, что высоковольтную шину следует покрывать слоем от 300мкм до 800 мкм. Размер и форма шины также играют роль. Шины и другие компоненты с плоской, открытой геометрией лучше подходят для напыления, в то время как компоненты с изгибами и кривыми лучше подходят для нанесения порошкового покрытия в псевдоожиженном слое.
Электростатическое напыление эпоксидного порошка
Перед распылением эпоксидного порошка на деталь проводится процедура настройки для определения количества наносимого порошка, которое контролируется напряжением, потоком воздуха и расходом порошка. Затем эта электростатическая система придаёт порошку отрицательный электрический заряд, чтобы осадить его на заземлённую деталь.
Затем шины помещаются в печь отверждения, способную обрабатывать детали длиной до 3,5 м. По мере нагревания термореактивный порошок начинает плавиться и вытекать, образуя полимер с более высокой молекулярной массой, который сплавляется как с самим собой, так и с подложкой.
Покраска горячим погружением в псевдоожиженный слой
Эпоксидный порошок разжижается воздухом, который нагнетается в герметичную камеру и через пористую пластину попадает в аэрируемый бункер, где порошок плавает в псевдоожиженном состоянии.
Затем нагретые медные коннекторы опускаются в бункер, в результате чего порошок прилипает к поверхности и вытекает. В результате образуется гладкое, прочное и сплошное эпоксидное покрытие, толщина которого превышает толщину покрытия на распыляемых медных или алюминиевых деталях.
Как и в случае с напыляемыми деталями, покрытые детали отправляются в печь для отверждения.
Проектные соображения
Рекомендуется придерживается следующих рекомендаций при совершенствовании конструкции компонента :
- Нанесение эпоксидные покрытия RECOAT 160 толщиной от 250 до 800 мкм. Учитывайте это, особенно при указании диаметра сквозных отверстий. Толщина покрытия в псевдоожиженном слое составляет соответствует РКД
- Чем больше радиус изгиба, тем лучше (если это допустимо). Это обеспечит более плавное течение порошка без его налипания и утончения. Также старайтесь избегать небольших вырезов в проводнике, так как их сложнее обрабатывать по краям, и они могут стать причиной провала теста. Всегда рассчитывайте размеры по шине, а не по поверхности порошка. И не забывайте тщательно учитывать допуски на размещение маскировочных элементов.
- Критерии тестирования: по запросу проводится испытание высоким напряжением (Hi-Pot), чтобы убедиться в отсутствии дефектов на готовом покрытии, таких как точечные отверстия, пустоты и тонкие участки вблизи острых углов или кромок. Стандартная процедура сканирования поверхностей выполняется при напряжении, вдвое превышающем рабочее, плюс 1000 вольт, если не указано иное. Например, если рабочее напряжение составляет 700 В, следует проводить испытания при 2400 В. В настоящее время ООО «ПромТехника» , в кооперации с потребителями проводит испытания при напряжении до 14 000 вольт.
По завершении работы наша команда Центра качества тщательно проверит компоненты, чтобы убедиться в его точном соответствии вашим спецификациям.
Контактный телефон +79608918042