Что такое электродуговая металлизация?
Процесс основан на плавлении двух металлических проволок, подаваемых навстречу друг другу, электрической дугой, возникающей между их концами. Расплавленный металл дробится струей сжатого воздуха и переносится на подготовленную поверхность, формируя плотное покрытие. Оборудование для нанесения цинка или иного металла на поверхность детале называется установкой электродуговой металлизации.
Ключевые особенности процесса:
- Температура дуги: До 4000–5000°C.
- Скорость частиц: До 200 м/с.
- Температура основы: Не превышает 80–150°C (отсутствие термодеформации детали).
- Материалы: Цинк (Zn), Алюминий (Al), сплавы Zn/Al, нержавеющая сталь, бронза, молибден.
2. Область применения электродуговой металлизации
Технология универсальна и востребована в отраслях с высокими требованиями к надежности:
- Атомная энергетика: Защита конструкций гермооболочек, трубопроводов, оборудования от коррозии под изоляцией (CUI).
- Нефтегазовый сектор: Антикоррозия морских платформ, резервуаров, трубопроводов высокого давления.
- Машиностроение: Восстановление посадочных мест валов, корпусов насосов, пресс-форм.
- Гидроэнергетика: Защита лопаток турбин от кавитационной эрозии.
- Инфраструктура: Защита мостов, опор ЛЭП, шлюзов от атмосферной коррозии.
3. Преимущества электродуговой металлизации перед альтернативами
|
Параметр |
Электродуговая металлизация |
Горячее цинкование |
Промышленная покраска |
|
Срок службы |
20–40 лет |
15–25 лет |
5–10 лет |
|
Термическое воздействие |
Минимальное (основа не греется) |
Высокое (ванна 450°C) |
Отсутствует |
|
Габариты изделий |
Не ограничены (мобильность) |
Ограничены размером ванны |
Не ограничены |
|
Экологичность |
Высокая (нет химических ванн) |
Средняя (химические реагенты) |
Низкая (ЛОС, растворители) |
|
Ремонтопригодность |
Легкий локальный ремонт |
Сложно |
Требуется полная перекраска |
4. Выбор марки и модели аппарата электродуговой металлизации
Наиболее критичный этап внедрения технологии — подбор оборудования. Ошибка на этом этапе ведет к браку покрытий, простоям и невозможности пройти аттестацию технологии.
При выборе марки электродугового металлизатора, конкретной модели и конфигурации опционных приспособлений покупатель должен учитывать факторы: требуемое качество готовой поверхности определяется ТУ, производительность аппарата и качественные характеристики готового покрытия определяются не только мощностью силового блока, но и наличием систем контроля и управления параметрами дуги.
Ниже приведен расширенный чек-лист факторов, влияющих на качество и экономику процесса:
4.1. Стабильность источника питания металлизатора
- Классическая трансформаторная технология и медь электротехническая: Гарантия продолжительного цикла работы без аварий и брака
- Простая и надежная двухуровневая система стабилизации дуги:Обеспечивает стабильность тока при скачках напряжения в сети.
- Точность поддержания тока: Двухуровневая система синхгонизации подачи проволоки. Два электродвигателя подачи проволоки(тяни-толкай). Износостойкие системы подачи проволоки( работает даже с жемткой тянутой проволокой). Погрешность не должна превышать ±3%. Нестабильный ток ведет к изменению размера капель металла и росту пористости.
- Вольт-амперная характеристика: Возможность тонкой настройки под разные материалы (цинк, алюминий,хром,никель сталь).
2. Система подачи проволоки
- Количество роликов: Профессиональные аппараты (например, Margarido M45/M80) используют 4-роликовую систему подачи,система (тяни-толкай). Бюджетные аналоги часто имеют 2 ролика, что приводит к проскальзыванию и неравномерной скорости.
- Синхронизация: Прецезионная синхронизация подачи обеих проволок обязательна для стабильного горения дуги в центре пистолета.
- Диапазон диаметров: Возможность работы с проволокой Ø1.6, 2.0, 2.5, 3.0 мм
Установка электродуговой металлизации
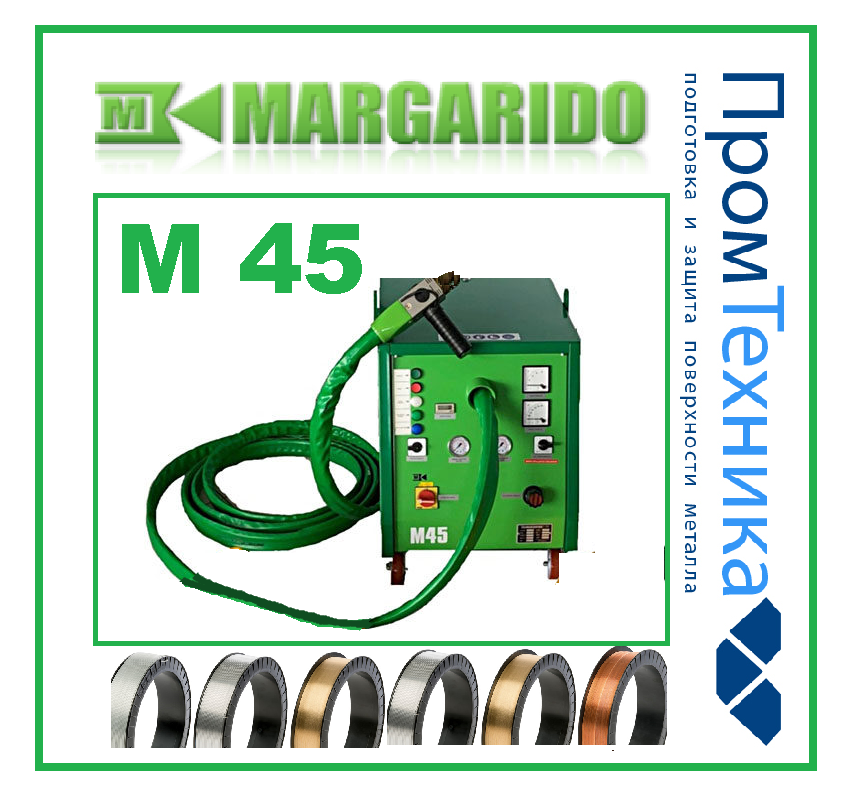
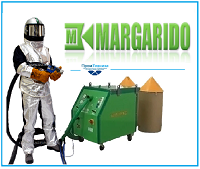
Установка электродуговой металлизации Margarido M45 заслуженно признана профессиональными подрядчиками самым неприхотливым в эксплуатации и надежным аппаратом электродуговой металлизации , выпускаемых в Европе. Электродуговой металлизатор для самых ответственных работ по нанесению функциональных покрытийи антикоррозионной защиты металла в наличии наскладе в Волгограде. Регулярное поступление оборудования из Европы ,каждые 45 дней.
Установка электродуговой металлизации Margarido M45 заслуженно признана профессиональными подрядчиками; самым неприхотливым в эксплуатации и надежным аппаратомэлектродуговой металлизации, выпускаемых в Европе.
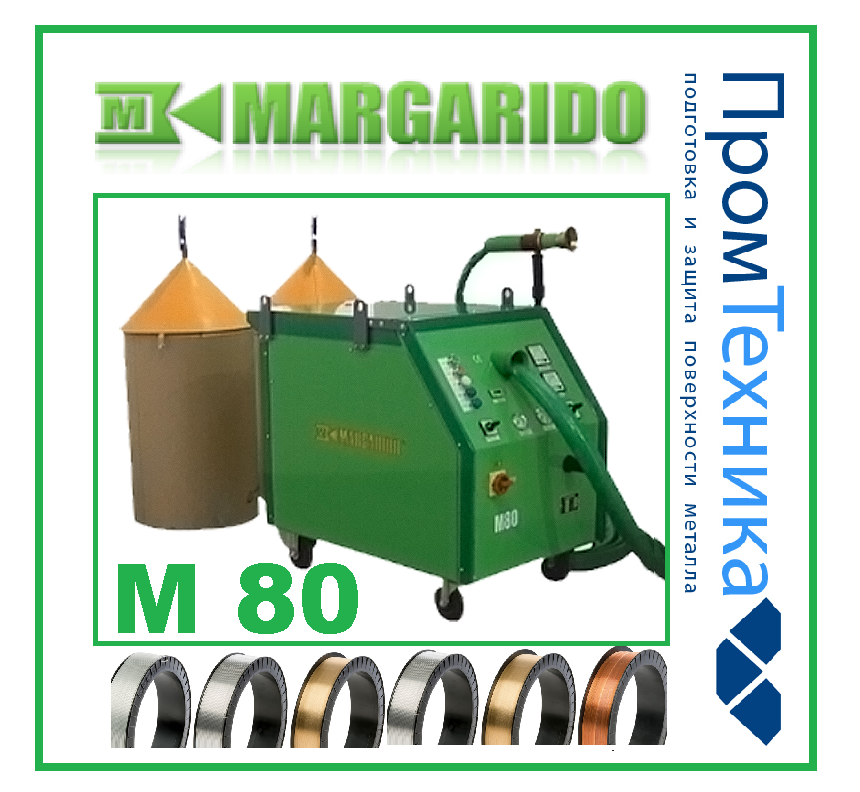 Электродуговой металлизатор MARGARIDO M 80 серии Arc Plant мощностью 800А, разработан для крупных производственных участков и строительных площадок.
Мощная установка отлично интегрируется с автоматическими линиями цинкования двутавров, труб и роботизированными участками металлизации трубных сварных швов.
Электродуговой металлизатор для самых ответственных работ по нанесению функциональных покрытийи антикоррозионной защиты металла в наличии наскладе в Волгограде. Регулярное поступление оборудования из Европы ,каждые 45 дней.
4.3. Продолжительность включения (ПВ)
- Для промышленного использования требуется ПВ 100% при номинальном токе.
- Бюджетные аппараты часто имеют ПВ 60%, что требует остановок на охлаждение каждые 6 минут работы. На объектах критической инфраструктуры (АЭС, непрерывное производство) это недопустимо.
4.4. Системы контроля и управления
- Цифровой интерфейс: Возможность сохранения рецептов напыления (ток, напряжение, скорость) для воспроизводимости результатов.
- Диагностика: Система самодиагностики ошибок (обрыв проволоки, перегрев, потеря давления воздуха).
- Логирование: Возможность записи параметров процесса для отчетности перед технадзором заказчика.
4.5. Подготовка сжатого воздуха
- Влагоотделение: Наличие автоматических влагоотделителей с подогревом или рефрижераторной сушкой обязательно. Попадание влаги в поток приводит к окислению покрытия и снижению адгезии.
- Расход воздуха: Аппарат должен быть рассчитан на высокий расход (до 192 м³/ч для мощных моделей) без падения давления.
4.6. Эргономика и безопасность
- Вес пистолета: Оптимизированный баланс снижает утомляемость оператора при работе в смену (8–12 часов).
- Электробезопасность: Гальваническая развязка, защита от поражения током во влажной среде (IP23 и выше).
- Защита от УФ-излучения: Конструкция пистолета должна минимизировать излучение дуги.
4.7. Сертификация и документация
- Наличие сертификата CE (для Европы) или ГОСТ Р (для РФ).
- Полнота документации на русском языке для прохождения аттестации в НАКС.
- Возможность предоставления протоколов калибровки оборудования.
4.8. Сервис и жизненный цикл
- Доступность запасных частей (ЗИП) на складе дилера.
- Гарантийные обязательства (минимум 2 года на источник питания).
- Возможность обучения персонала операторов и технологов.
5. Технологические параметры процесса
Качество покрытия зависит от соблюдения режимов напыления. Основные параметры:
- Сила тока (А): Определяет производительность и температуру частиц.
- Пример: Для проволоки Ø2.0 мм оптимально 300–400 А.
- Напряжение дуги (В): Влияет на стабильность переноса металла.
- Давление воздуха (бар): Обычно 6–8 бар. Определяет скорость частиц и степень дробления.
- Дистанция напыления (мм): Оптимально 150–250 мм. Увеличение дистанции ведет к окислению частиц в полете.
- Угол напыления: Рекомендуется 90° к поверхности. Отклонение более 45° снижает адгезию.
6. Контроль качества покрытий
Согласно ISO 2063-1:2019 и ГОСТ Р 57878-2017, контроль включает:
- Визуальный контроль: Отсутствие трещин, отслоений, крупных брызг.
- Толщинометрия: Измерение магнитным или вихретоковым методом (минимум 5 точек на 1 м²). Допуск ±10%.
- Адгезия: Испытание на отрыв по ASTM C633. Для антикоррозионных покрытий норма ≥15 МПа, профессиональное оборудование обеспечивает 35–75 МПа.
- Пористость: Металлографический анализ шлифа. Для агрессивных сред пористость должна быть <5%.
- Шероховатость: Контроль профиля поверхности перед напылением (Sa 2.5–3.0) и после.
7. Нормативная база и аттестация
Для работы на объектах повышенной опасности (ОПО) в РФ требуется аттестация технологии в НАКС (Национальное Агентство Контроля Сварки).
Необходимые документы:
- СТО НАКС 2.7-2021 «Аттестация технологий термического напыления».
- Паспорт качества на оборудование.
- Сертификаты на проволоку.
- Протоколы контроля качества покрытий.
Важно: Оборудование без полного пакета документов и сертификатов калибровки не может быть аттестовано для работы на объектах Ростехнадзора (АЭС, нефтегаз).
8. Экономика внедрения
Стоимость владения оборудованием складывается не только из цены покупки, но и из эксплуатационных расходов (TCO).
Факторы экономии при выборе профессионального аппарата (например, Margarido):
- Снижение угара проволоки: Стабильная дуга уменьшает разбрызгивание на 10–15%.
- Энергоэффективность: Инверторные источники потребляют на 20–30% меньше электроэнергии.
- Отсутствие брака: Исключение переделок, стоимость которых на объектах критической инфраструктуры может превышать стоимость оборудования.
- Ресурс: Срок службы профессионального аппарата 10+ лет против 3–4 лет у бюджетных аналогов.
9. Заключение
Электродуговая металлизация — это инвестиция в долговечность активов. Однако эффективность технологии напрямую зависит от класса используемого оборудования. Выбор в пользу профессиональных европейских решений, таких как Margarido M45 или M80, оправдан там, где цена ошибки измеряется безопасностью людей и экологической устойчивостью объектов.
Правильно подобранный металлизатор обеспечивает стабильность параметров, соответствие международным стандартам (ISO, ASTM) и минимизацию совокупной стоимости владения на дистанции 5–10 лет.