Катодная защита арматуры в бетоне
Причина использования: катодная защита для предотвращения коррозии арматуры в бетоне. В течение многих лет промышленные компании боролись за защиту железобетона от коррозии. Основными причинами коррозии в бетоне являются соли, хлорид и антиобледенительные обработки.
Защита железобетона от коррозии
Соль просачивается в бетон и разрушает стальной арматурный стержень (арматуру), вызывая трещины и сколы в бетоне и, в конечном итоге, возможность разрушения конструкции. Одним из очень эффективных долгосрочных решений является электродуговая металлизация бетона цинком или различными цинковыми сплавами. Это технология, которая защищает или продлевает срок службы широкого спектра железобетонных конструкций в самых неблагоприятных условиях.

Арматура в сухом щелочном бетоне обычно защищена пассивной пленкой оксида железа. Однако, когда арматура подвергается воздействию раствора хлористого хлора в концентрации 250 частей на миллион из поверхностной соли, защитная пленка оксида железа превращается в красную ржавчину, и начинается коррозия. Толщина бетона> 4 см предотвратит проникновение хлоридов. Для открытых арматурных стержней и концентрации хлоридов, превышающих 250 частей на миллион, коррозия арматурных стержней начнется с красной ржавчины, отколовшейся от соседнего бетона.
Описанные условия окружающей среды, которые вызывают коррозию арматуры, чаще всего встречаются в прибрежных районах и холодных районах, где наблюдается сильное засоление дорог происходит в зимние месяцы.
Металлизированная цинковая катодная защита
Катодная защита - это экономически эффективный способ остановить коррозию арматуры в существующих конструктивно надежных конструкциях. Большинство систем катодной защиты из металлизированного цинка работают в гальваническом или катодном режиме. Однако системы катодной защиты с металлизированным цинком могут и во многих случаях работают в режиме тока под напряжением. В системах с катодной защитой под напряжением тока анод изготовлен из материала с неполяризованным потенциалом, который может быть равным, большим или большим, чем тот, который изначально присутствовал в защищаемой стали. Затем между анодом и сталью подключается внешний источник питания с соответствующим напряжением полярности для подачи необходимого количества тока в сталь. Анод обычно устанавливается рядом с бетонной поверхностью, а внешний источник питания устанавливается поблизости. Напыляемое покрытие, высокочистый цинк или сплав цинка, затем подключается к одному полюсу источника питания постоянного тока, а стальные арматуры подключаются к другому полюсу. Электрическая цепь замыкается между арматурой и цинком наличием влаги в бетоне. Действие коррозионной ячейки вызывает коррозию цинка в предпочтительном варианте по сравнению со стальными стержнями, что защищает стержни от коррозии. При подаче тока важно, чтобы анод и арматурные стержни не закорачивались. Как уже упоминалось, многие системы используются в гальваническом режиме, где контакт между анодом и арматурой не является проблемой. При подаче тока важно, чтобы анод и арматурные стержни не закорачивались. Как уже упоминалось, многие системы используются в гальваническом режиме, где контакт между анодом и арматурой не является проблемой. При подаче тока важно, чтобы анод и арматурные стержни не закорачивались. Как уже упоминалось, многие системы используются в гальваническом режиме, где контакт между анодом и арматурой не является проблемой.

Использование распыленных цинковых анодов является преимуществом, поскольку цинк следует поверхности, на которую он наносится, и не затеняет архитектурные особенности распыляемого бетона. Это важно, например, при опрыскивании мостов или эстетических, архитектурных сооружений. Связь между распыленным цинком является ключом к успеху системы. Типичные характеристики требуют минимальной прочности соединения около 1 МПа.
Электродуговое напыление цинка.
Цинк-бетонное соединение имеет важное значение для долговечности анода. Для достижения идеальной прочности сцепления бетонная поверхность должна быть чистой и сухой, а климат рабочей зоны тщательно контролироваться. Требуется идеальная температура от 10 ° C до 32 ° C при влажности от 20% до 60%.
Процесс распыления цинка на подложку обеспечивает хороший, равномерный путь соединения между покрытием и арматурой через бетон. Перед распылением металла поврежденные участки бетона необходимо отремонтировать, а поврежденные арматуры также отремонтировать или заменить Поверхность необходимо очистить, предварительно удалив бетонные брызги, почву и другие органические вещества жесткой щеткой. Масла и жир необходимо удалить с помощью моющих средств, а затем промыть. Непосредственно перед распылением металла поверхность должна быть очищена абразивоструйной обработкой подавлением 6 бар, чтобы удалить любую конечную грязь на поверхности и обеспечить хорошую адгезию. Затем покрытие будет наноситься с использованием аппарата электродуговой металлизации, в зависимости от размера и доступности конструкции.
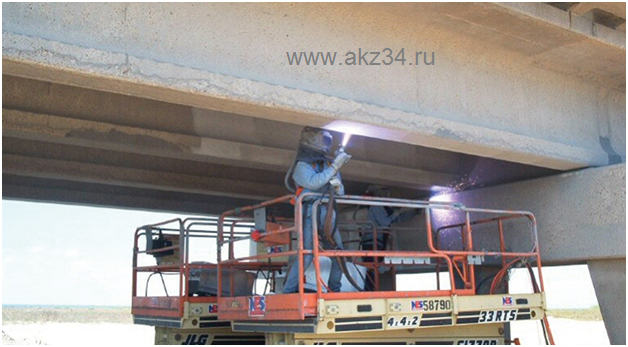
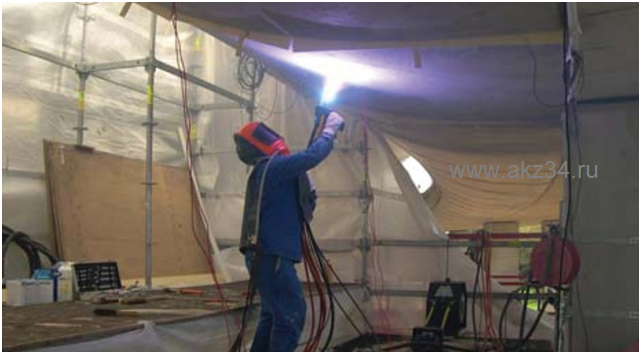
Затраты на нанесение металлических напыленных покрытий на крупные бетонные конструкции не являются незначительными, особенно когда трудно получить доступ ко многим конструкциям, таким как мосты. Во многих случаях необходимо изготавливать специальные кожухи, чтобы обеспечить защиту от взрыва и металлической области распыления. Эти корпуса используются для обеспечения защиты окружающей среды, а также для обеспечения подходящих условий окружающей среды для распыления. Однако долгосрочные выгоды могут сделать процесс чрезвычайно коммерчески привлекательным.
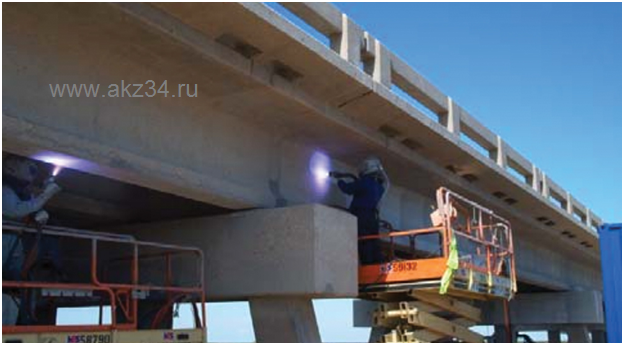
При правильном выполнении и в зависимости от нанесенного покрытия процесс может обеспечить защиту от коррозии на срок до 20 лет, прежде чем потребуется следующий значительный уход. Предложенная защита может значительно продлить срок службы конструкции, а также предотвратить дорогостоящие аварии из-за падения трещин в секциях. После применения, покрытие требует минимального ухода. При необходимости для эстетических целей цинковые покрытия также могут быть окрашены.
Сплав алюминия, цинка и индия был использован в небольшом числе применений. Этот материал более активен, чем цинк, и, как утверждается, ему не требуется ток под напряжением для обеспечения адекватных уровней защиты от коррозии.
Для получения дополнительной информации о термическом распылении, пожалуйста, позвоните тел. +7 9608918042 , моб. 8 (988) 988-48-95, e-mail: sales@akz34.ru