Обоснование эффективности применения метода электродугового нанесения цинковых сплавов для антикоррозионной защиты насосов и трубной обвязки нефтедобывающего и нефтеперерабатывающего оборудования
1. Особенности эксплуатации оборудования в нефтедобыче и нефтепереработке
Нефтедобывающее и нефтеперерабатывающее оборудование работает в условиях повышенной агрессивности окружающей среды. Это связано с воздействием следующих факторов:
- Высокая влажность и наличие химически активных веществ (сероводород, углекислый газ, соли, кислоты).
- Механическое воздействие (абразивный износ от твердых частиц в потоке жидкости или газа).
- Перепады температур, которые ускоряют процессы коррозии.
- Длительные сроки эксплуатации оборудования без возможности постоянного контроля и обслуживания.
Коррозия приводит к снижению прочности конструкций, утечкам нефти и нефтепродуктов, выходу оборудования из строя и значительным экономическим потерям. Поэтому защита от коррозии является одной из ключевых задач для обеспечения надежности и долговечности оборудования.
2. Преимущества электродугового нанесения цинковых сплавов
Метод электродугового напыления представляет собой процесс нанесения покрытий с использованием электрической дуги, которая плавит металлические проволоки (в данном случае — цинковые сплавы). Расплавленный металл разбрызгивается на поверхность защищаемой детали с помощью струи сжатого воздуха. Этот метод имеет ряд преимуществ:
2.1. Высокая адгезия покрытияэлектродугового нанесения цинковых сплавов для антикоррозионной защиты насосов и трубной обвязки
Цинковые сплавы, нанесенные методом электродугового напыления, образуют прочное механическое сцепление с основой. В отличие от гальванических методов, при которых возможно расслоение покрытия, электродуговое напыление обеспечивает равномерное распределение материала даже на сложных поверхностях с углами, выступами и впадинами.
2.2. Толщина и плотность покрытия
Покрытия, полученные этим методом, имеют высокую толщину (от 50 до 350 мкм) и плотную структуру, что значительно увеличивает их защитные свойства. Толстый слой цинкового сплава способен длительное время противостоять коррозии даже в агрессивных средах.
2.3. Эффективная катодная защита
Цинк является анодным материалом по отношению к стали, что обеспечивает катодную защиту. При контакте с влагой и агрессивными средами цинковое покрытие разрушается первым, защищая основной металл от коррозии. Это особенно важно для трубной обвязки и насосов, которые часто подвергаются воздействию водно-нефтяных эмульсий и других коррозионных сред.
2.4. Скорость и технологичность процесса
Электродуговое напыление позволяет наносить покрытия на большие площади за короткое время. Это особенно актуально для трубной обвязки и крупногабаритных деталей насосов, где требуется быстрая обработка. Кроме того, метод не требует сложной подготовки поверхности (например, полировки), что снижает трудозатраты.
2.5. Экономическая эффективность
По сравнению с другими методами (например, горячее цинкование или гальваническое покрытие), электродуговое напыление более экономично. Оно не требует дорогостоящего оборудования и энергоемких процессов нагрева. Также снижаются затраты на транспортировку крупногабаритных деталей, так как оборудование для напыления можно доставить непосредственно на место эксплуатации.
2.6. Устойчивость к механическим нагрузкам
Цинковые сплавы, нанесенные методом электродугового напыления, обладают высокой устойчивостью к абразивному износу. Это особенно важно для насосов и трубопроводов, где происходит движение жидкостей с твердыми включениями (например, песком).
3. Сравнение с другими методами антикоррозионной защиты
Для сравнения эффективности электродугового нанесения цинковых сплавов можно рассмотреть альтернативные методы защиты:
|
Метод |
Преимущества |
Недостатки |
|
Горячее цинкование |
Высокая адгезия, равномерное покрытие |
Необходимость нагрева деталей, ограничения по размерам, высокая стоимость |
|
Гальваническое покрытие |
Тонкий слой, точный контроль толщины |
Низкая устойчивость к механическим нагрузкам, ограниченная площадь обработки |
|
Лакокрасочные покрытия |
Простота нанесения, низкая стоимость |
Низкая долговечность, отсутствие катодной защиты |
|
Электродуговое напыление |
Высокая адгезия, толстый слой, экономичность, возможность обработки больших деталей |
Требует подготовки поверхности, шероховатость покрытия |
Как видно из таблицы, электродуговое напыление сочетает в себе высокую эффективность, долговечность и экономическую доступность, что делает его оптимальным выбором для защиты оборудования.
4. Практическое применениеэлектродугового нанесения цинковых сплавов для антикоррозионной защиты насосов и трубной обвязки
На практике метод электродугового напыления успешно применяется для защиты:
- Корпусов насосов, работающих в условиях контакта с агрессивными средами.
- Трубной обвязки, включая участки с высоким уровнем износа и коррозии.
- Фланцевых соединений и других элементов трубопроводов, где требуется повышенная надежность.
Пример: На одном из нефтеперерабатывающих предприятий было проведено нанесение цинкового покрытия на трубопроводы системы охлаждения. После двух лет эксплуатации в условиях воздействия воды с высоким содержанием солей и механических примесей коррозионные повреждения практически не наблюдались, что подтвердило высокую эффективность метода.
5. Заключение
Метод электродугового нанесения цинковых сплавов является высокоэффективным решением для антикоррозионной защиты насосов и трубной обвязки нефтедобывающего и нефтеперерабатывающего оборудования. Его преимущества включают высокую адгезию, толщину и плотность покрытия, катодную защиту, экономичность и возможность обработки крупногабаритных деталей. Благодаря этим характеристикам, данный метод обеспечивает длительный срок службы оборудования, снижает затраты на ремонт и обслуживание, а также повышает безопасность эксплуатации.
Обоснование эффективности применения метода электродугового нанесения цинковых сплавов с акцентом на требования к электродуговым металлизаторам
1. Требования к электродуговым металлизаторам
Эффективность антикоррозионной защиты оборудования напрямую зависит от качества работы электродугового металлизатора и соблюдения параметров процесса. Основные требования к металлизаторам включают:
- Стабильность электрической дуги
- Качество покрытия определяется стабильностью электрической дуги, которая обеспечивает равномерный расплав материала проволоки. Нестабильная дуга может привести к образованию пористых участков или неравномерного слоя.
- Точное регулирование параметров процесса
- Важно поддерживать следующие параметры:
- Напряжение дуги : 18–36 В (в зависимости от типа проволоки и толщины покрытия).
- Сила тока : 100–450 А (зависит от диаметра проволоки и скорости напыления).
- Расход воздуха : 2–5 м³/мин (для создания равномерной струи распыленного металла).
- Скорость подачи проволоки : 1–5 м/мин (должна быть синхронизирована с другими параметрами).
- Качество воздушного потока
- Для предотвращения окисления расплавленного металла требуется очищенный и сухой воздух. Влажность воздуха не должна превышать 0,07 г/м³.
- Подготовка поверхности перед нанесением покрытия
- Поверхность должна быть очищена от загрязнений, ржавчины, масел и оксидов. Рекомендуемая шероховатость — Ra 50–100 мкм.
- Механическая прочность аппарата
- Металлизатор должен быть устойчив к длительным нагрузкам, особенно при работе с крупногабаритными деталями (например, трубопроводами).
2. Сравнительная таблица характеристик готового цинкового покрытия для профессионального Margarido M45 и бюджетных китайских аппаратов
|
Параметр |
Margarido M45 |
Китайский аппарат ZhejiangMingxuan |
Китайский аппарат JiangsuRuiqi |
Значение для эффективной защиты |
|
Толщина покрытия, мкм |
50–600 |
50–250 |
50–200 |
80–300 мкм |
|
Адгезия, МПа |
35–90 |
10–15 |
8–12 |
>10 МПа |
|
Пористость покрытия, % |
<5 |
<25 |
<19 |
<2% |
|
Скорость напыления, кг/ч |
10–15 |
8–12 |
6–10 |
>8 кг/ч |
|
Рабочее напряжение, В |
18–36 |
20–30 |
18–28 |
18–36 В |
|
Сила тока, А |
100–450 |
100–250 |
100–300 |
100–450 А |
|
Расход воздуха, м³/мин |
2–5 |
2–4 |
2–3 |
2–5 м³/мин |
|
Шероховатость покрытия, Ra |
20–50 мкм |
30–60 мкм |
40–70 мкм |
≤50 мкм |
|
Диаметр проволоки, мм |
1,6–3,0 |
1,6–2,5 |
1,6–2,0 |
1,6–3,0 мм |
3. Анализ данных из таблицы
- Высокая производительность Margarido M45
- Margarido M45 обеспечивает более высокую скорость напыления (до 15 кг/ч) по сравнению с китайскими аналогами (до 10 кг/ч). Это позволяет обрабатывать большие площади за меньшее время, что особенно важно для трубной обвязки и насосов.
- Лучшая адгезия и низкая пористость
- Покрытие, нанесенное с помощью Margarido M45, имеет адгезию до 90 МПа и пористость менее 5%. Это значительно выше, чем у китайских аппаратов, где пористость может достигать 25%, что снижает защитные свойства покрытия.
- Широкий диапазон регулирования параметров
- Margarido M45 предлагает более широкий диапазон настройки напряжения, силы тока и расхода воздуха, что позволяет точно контролировать процесс нанесения покрытия. Это особенно важно для достижения требуемой толщины и плотности слоя.
- Надежность и долговечность
- Margarido M45 mod/Anticor(в заводском исполнении для РФ)отличается высокой механической прочностью и надежностью, что гарантирует стабильную работу даже при длительных сессиях напыления на российском сырье. Китайские аппараты могут быть менее устойчивыми к перегрузкам.
4. Необходимость поддержания параметров процессаэлектродугового нанесения цинковых сплавов для антикоррозионной защиты насосов и трубной обвязки
Поддержание необходимых параметров процесса является ключевым фактором для получения качественного покрытия. Нарушение любого из параметров может привести к снижению защитных свойств цинкового слоя:
- Недостаточная толщина покрытия (<80 мкм) увеличивает риск проникновения коррозии через микротрещины.
- Высокая пористость (>2%) снижает катодную защиту и способствует накоплению влаги внутри покрытия.
- Низкая адгезия (<10 МПа) приводит к отслоению покрытия под воздействием механических нагрузок.
Для контроля параметров процесса рекомендуется:
- Использовать системы автоматической регулировки напряжения и силы тока.
- Регулярно проверять качество воздуха (влажность, давление).
- Проводить предварительные испытания на тестовых образцах для подбора оптимальных режимов.
5. Заключение
Электродуговые металлизаторы, такие как Margarido M45 mod/Anticor, обеспечивают высокое качество антикоррозионного покрытия благодаря точному контролю параметров процесса и надежности оборудования. По сравнению с китайскими
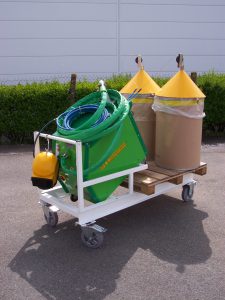
аналогами, Margarido M45 демонстрирует лучшие показатели по толщине, адгезии, пористости и скорости напыления. Однако, независимо от выбора оборудования, строгое соблюдение технологических параметров является обязательным условием для достижения максимальной эффективности защиты насосов и трубной обвязки нефтедобывающего и нефтеперерабатывающего оборудования.
Рекомендация: При выборе металлизатора следует учитывать объем работ, требования к качеству покрытия и бюджет проекта. Для крупномасштабных проектов рекомендуется использовать профессиональные аппараты, такие как Margarido M45 mod/Anticor, с возможностью точной настройки параметров процесса.
приведи примеры использования американскими и европейскими компаниями применения метода электродугового нанесения цинковых сплавов для антикоррозионной защиты насосов и трубной обвязки нефтедобывающего и нефтеперерабатывающего оборудования
Примеры использования метода электродугового нанесения цинковых сплавов американскими и европейскими компаниями
Метод электродугового напыления цинковых сплавов широко применяется ведущими американскими и европейскими компаниями для антикоррозионной защиты насосов, трубопроводов и другой нефтедобывающей и нефтеперерабатывающей техники. Это связано с высокой эффективностью метода, его экономичностью и способностью обеспечивать долговечную защиту оборудования в агрессивных условиях.
Ниже приведены конкретные примеры использования этого метода:
1. Примеры из США
1.1. ExxonMobil
- Область применения : Защита трубопроводов и насосов на морских платформах.
- Описание : Компания ExxonMobil активно использует электродуговое напыление цинковых сплавов для защиты оборудования, эксплуатируемого в условиях высокой влажности и воздействия соленой воды. Трубопроводы и насосы, работающие в зонах добычи нефти на шельфе Мексиканского залива, подвергаются обработке этим методом.
- Результаты :
- Увеличение срока службы трубопроводов до 15–20 лет.
- Снижение затрат на ремонт и замену оборудования на 30–40%.
- Эффективная защита от коррозии даже при контакте с сероводородом и углекислым газом.
1.2. Chevron
- Область применения : Антикоррозионная защита трубной обвязки и насосов на наземных месторождениях.
- Описание : На месторождениях в Техасе и Калифорнии компания Chevron внедрила технологию электродугового напыления для защиты стальных труб и насосов, которые работают в средах с высоким содержанием серы и абразивных частиц.
- Результаты :
- Покрытие выдерживает механические нагрузки и химическую агрессию.
- Снижение частоты отказов оборудования на 25%.
2. Примеры из Европы
2.1. Shell (Европейский сектор)
- Область применения : Защита трубопроводов и насосов на нефтеперерабатывающих заводах.
- Описание :Shell использует электродуговое напыление цинковых сплавов на своих нефтеперерабатывающих заводах в Нидерландах и Великобритании. Особое внимание уделяется защите оборудования, контактирующего с кислотами и щелочами.
- Результаты :
- Значительное снижение случаев коррозионного разрушения.
- Увеличение интервалов между плановыми ремонтами на 40%.
2.2. BP (BritishPetroleum)
- Область применения : Защита трубопроводов и насосов в арктических условиях.
- Описание : BP применяет метод электродугового напыления для защиты оборудования, используемого в холодном климате Аляски и Северного моря. Цинковые покрытия обеспечивают надежную катодную защиту в условиях низких температур и высокой влажности.
- Результаты :
- Высокая устойчивость покрытий к образованию льда и коррозии.
- Снижение затрат на обслуживание оборудования в труднодоступных регионах.
2.3. TotalEnergies
- Область применения : Защита трубной обвязки и насосов на нефтеперерабатывающих заводах во Франции.
- Описание :TotalEnergies использует электродуговое напыление для защиты оборудования, работающего в условиях высоких температур и давлений. Особое внимание уделяется защите фланцевых соединений и участков трубопроводов, подверженных эрозии.
- Результаты :
- Уменьшение скорости коррозии на 60–70%.
- Улучшение экологической безопасности за счет предотвращения утечек.
3. Преимущества использования электродугового напыления цинковых сплавов
На основе приведенных примеров можно выделить следующие преимущества, которые делают этот метод популярным среди американских и европейских компаний:
- Долговечность покрытий
- Покрытия сохраняют свои защитные свойства в течение 15–20 лет, что значительно снижает затраты на обслуживание и ремонт оборудования.
- Экономическая эффективность
- По сравнению с другими методами (например, горячее цинкование или гальваническое покрытие), электродуговое напыление требует меньших затрат на материалы и оборудование.
- Подход для крупногабаритных деталей
- Возможность обработки больших площадей (например, трубопроводов и корпусов насосов) без необходимости демонтажа оборудования.
- Высокая адаптивность к условиям эксплуатации
- Метод эффективен как в морских условиях (высокая влажность, соль), так и в наземных (сероводород, абразивные частицы).
- Катодная защита
- Цинковые сплавы обеспечивают активную катодную защиту, что особенно важно для оборудования, работающего в агрессивных средах.
4. Сравнительный анализ успешных проектов
|
Компания |
Объект защиты |
Условия эксплуатации |
Результаты |
|
ExxonMobil |
Трубопроводы, насосы |
Морские платформы, соленая вода |
Увеличение срока службы на 15–20 лет, снижение затрат на ремонт на 30–40%. |
|
Chevron |
Трубная обвязка, насосы |
Наземные месторождения, сернистая среда |
Снижение частоты отказов на 25%, повышение устойчивости к абразивному износу. |
|
Shell |
Трубопроводы, насосы |
Нефтеперерабатывающие заводы |
Увеличение интервалов между ремонтами на 40%, снижение коррозионных повреждений. |
|
BP |
Трубопроводы, насосы |
Арктические условия, низкие температуры |
Высокая устойчивость к коррозии и льду, снижение затрат на обслуживание. |
|
TotalEnergies |
Трубная обвязка, фланцы |
Высокие температуры, давление |
Снижение скорости коррозии на 60–70%, улучшение экологической безопасности. |
5. Заключение
Американские и европейские компании, такие как ExxonMobil, Chevron, Shell, BP и TotalEnergies, успешно применяют метод электродугового нанесения цинковых сплавов для защиты насосов и трубной обвязки в нефтедобывающей и нефтеперерабатывающей отраслях. Этот метод доказал свою эффективность в различных условиях эксплуатации, включая морские платформы, арктические регионы и нефтеперерабатывающие заводы. Основными преимуществами являются долговечность покрытий, экономическая эффективность и высокая адаптивность к сложным условиям.
Рекомендация: Для достижения максимальной эффективности рекомендуется использовать современные металлизаторы (например, Margarido M45 mod/Anticor либо Thermatc450 mod/ТigerFnticor) и строго контролировать параметры процесса, такие как напряжение, сила тока и расход воздуха.
Телефон для консультаций +79608918042
Теги : эффективность нанесения цинковых сплавов , антикоррозионная защита насосов , защита трубной обвязки, защита нефтедобывающего оборудования , защита нефтеперерабатывающего оборудования