Роботизированные системы электродуговой металлизации
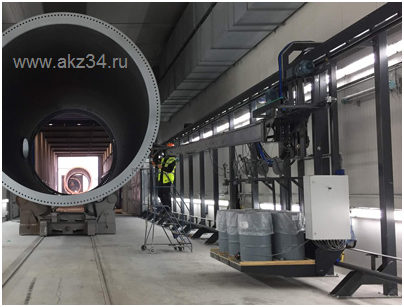
Электродуговая металлизация - это антикоррозийная обработка, при которой расплавленный металл распыляется с высокой скоростью на защищаемую поверхность.
Для достижения наилучшего антикоррозионного эффекта предпочтительнее использовать цинковую проволоку с чистотой 99,9% или сплав с 85% цинка и 15% алюминия.
Цинк мгновенно затвердевает при контакте с поверхностью и создает покрытие, которое защищает сталь посредством изоляции и катодной защиты.
В результате этого электрохимического процесса цинк, будет подвергаться коррозии вместо стали.
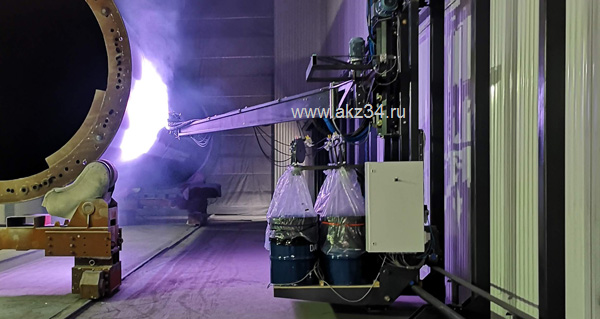
Этот процесс очень подходит для автоматической работы с роботами. Сам процесс металлизации является опасным из-за образования большого количества пыли, состоящей из цинка, которая не может быть перенесена на поверхность стали. Эта пыль огнеопасна и может создавать высокий риск взрыва в особых условиях. Мы видим большую тенденцию к тому, чтобы роботы брали на себя работу по металлизации, чтобы избежать личного участия оператора.
Электродуговые металлизаторы для роботизированных систем.
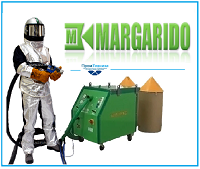
ПромТехника представляет рекомендует своим заказчикам португальскую компанию MARGARIDO, которая производит промышленные электродуговые инверторные металлизаторы ООО ПромТехника - эксклюзивный дистрибьютор в России бренда MARGARIDO. Инверторная технология имеет несколько преимуществ, таких как постоянная дуга расплавленной проволоки с очень низким числом пропусков зажигания даже при использовании роботизированных программ с большим количеством пуск/стоп циклов.
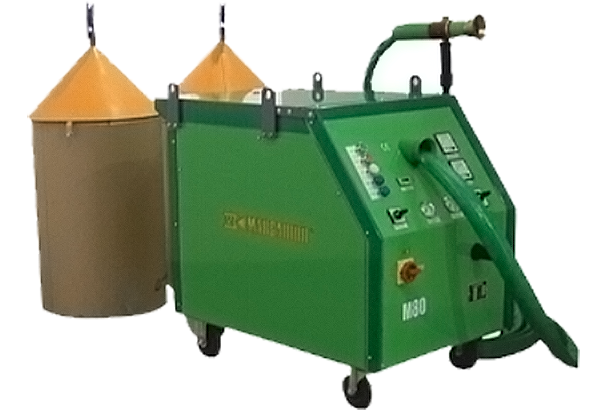
Инверторы MARGARIDO можно контролировать по всем важным параметрам процесса, чтобы обеспечить очень постоянную толщину цинкового слоя и эффективность переноса. Пятно распыления можно регулировать от круглого пятна до пятна эллиптической формы. Это изменение геометрии распылительного пятна очень удобно, чтобы избежать чрезмерного покрытия областей детали, которые не требуют цинкового покрытия.
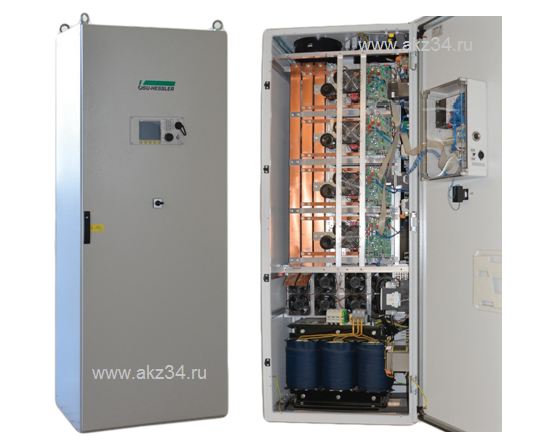 Рабочие характеристики оборудования варьируются от 800 до 1600 А и могут распылять цинк / алюминиевые провода диаметром от 2,5 мм до 4,0 мм. Можно достичь производительности покрытия до 120 м2 / час в зависимости от силы тока инвертора и необходимой толщины слоя.
Программы распыления можно легко копировать, дублировать и переносить в другие роботизированные программы, а также можно определить отдельные параметры распыления для запуска и остановки процесса распыления для получения идеальной структуры слоя цинка.
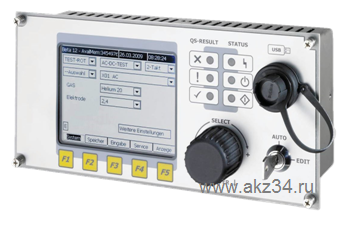 Для программирования рабочих блоков мы рекомендуем встроенный блок управления . Вы можете одновременно хранить до 99 пользовательских программ и до 99 программ роботов. Каждая распылительная программа имеет свою собственную программу зажигания. Производительность распыления настраивается с помощью синергетического управления, т.е. все параметры распыления контролируются одновременно с помощью плавно регулируемого управления.
Система подачи цинковой проволоки для роботов металлизации.
Для оптимизации линии подачи проволоки мы разработали специальную систему переноса проволоки с низким коэффициентом трения с использованием вкладышей с чрезвычайно низким коэффициентом трения и шарикоподшипниковых роликов, чтобы максимально снизить трение проволоки. Для подачи проволоки можно использовать механизм подачи проволоки с пневматическим приводом, чтобы сократить время обслуживания при замене новой проволоки для металлизации. 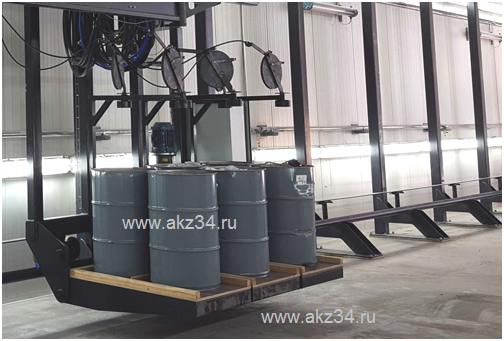
Для крепления линий подачи проволоки, источника питания и воздушного шланга требуется стабильная и долговечная система, позволяющая избежать поломок при обслуживании и чрезмерного внимания при обслуживании. Поэтому мы используем специальные решения для крепления кабеля к руке робота и тщательной имитационной проверки движений робота перед тем, как к роботу прикрепляются гибкие кабели.
Пример термического напыление цинкового покрытия нанесено на элементы мостовых конструкций.
Системы металлизации общей мощностью 1600 А смонтированы на роботе для производства высококачественных повторяющихся покрытий большого объема, обеспечивающих защиту от коррозии и повышающих трение болтовых соединений.
Программирование робота для эдектродуговой металлизации.

Чтобы добраться до точки, где роботизированное решение запущено и работает, обычно требуется несколько часов программирования.
Когда робот установлен, появляется команда программистов и заставляет робота делать то, что должен делать робот.
Компания "ПромТехника" является опытным поставщиком оборудования и технических решений в области покрытия поверхностей и защитного слоя.
Проектирование линий и участков подготовки и защиты поверхностей. Монтаж, сервис, поставка запчастей и расходных материалов, обучение технического и инженерного персонала, сертификация и аттестация.
моб. +7 960 891 80 42